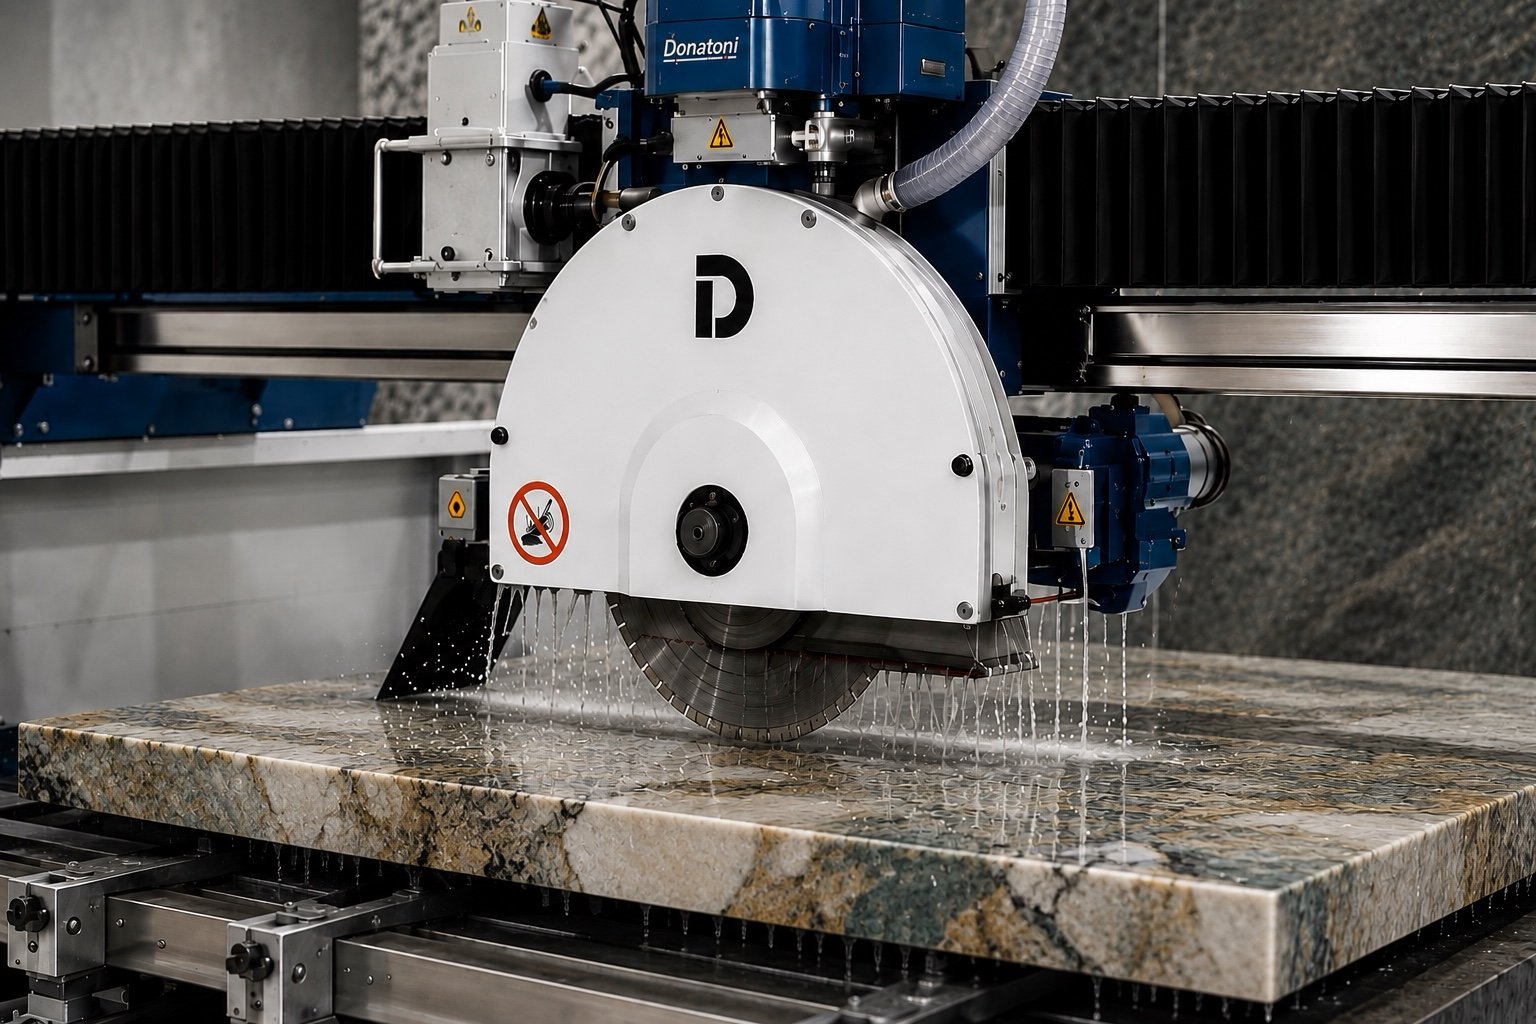
Tagliare la quarzite non è solo questione di durata del disco diamantato
La quarzite è tra le pietre naturali più impegnative da tagliare con dischi diamantati. Durezza, composizione mineralogica, struttura e presenza di vene o microfratture possono tutte influenzare le prestazioni di taglio. Quarziti diverse possono comportarsi in modo molto diverso, quindi un'unica serie di parametri non può essere applicata a ogni materiale.
Una difficoltà frequente non è l'usura eccessiva dei settori, ma l'incapacità del disco di mantenere un'aggressività di taglio sufficiente. Il disco può faticare ad avanzare, deviare dalla linea prevista o scheggiare la pietra. Alcuni settori perdono progressivamente capacità di taglio e devono essere ravvivati prima di proseguire il lavoro.
Non tutte le quarziti si comportano allo stesso modo
Ai fini pratici del taglio, le quarziti possono essere raggruppate in base al loro comportamento di taglio, anziché soltanto per aspetto o nome commerciale.
| Categoria pratica | Comportamento di taglio tipico |
|---|---|
| Quarziti relativamente più facili | Avanzamento più regolare e taglio generalmente stabile |
| Quarziti difficili | Maggiore resistenza alla penetrazione e necessità di utensili specifici |
| Quarziti estremamente impegnative | Avanzamento molto difficile, rischio di deviazione del disco, scheggiatura e perdita di aggressività del settore |
Taj Mahal è un esempio di quarzite particolarmente impegnativa nell'esperienza di taglio di Diamond Service. Le difficoltà possono comprendere avanzamento difficoltoso, deviazione di taglio e scheggiatura dei bordi. L'idoneità di un disco deve essere valutata sulla pietra e sulla macchina effettive.
Perché i settori diamantati smettono di tagliare efficacemente
Uno dei problemi più frequenti nel taglio della quarzite dura è la progressiva perdita di aggressività del settore diamantato, comunemente chiamata lucidatura del settore o chiusura.
Quando il settore non mantiene più un'efficace esposizione del diamante, il disco può continuare a ruotare senza penetrare efficientemente nella pietra. Ne possono derivare avanzamento più lento, maggiore carico di taglio, deviazione dalla linea di taglio e peggioramento della qualità dei bordi, anche quando il settore ha ancora un'altezza residua consistente.
La difficoltà è quindi mantenere un'azione di taglio efficace per tutta l'operazione, non soltanto minimizzare l'usura visibile del settore.
Perché gli operatori talvolta interrompono il taglio della quarzite
Con alcune formulazioni convenzionali dei dischi diamantati, un settore chiuso può richiedere ravvivatura tagliando temporaneamente un altro materiale più abrasivo. Questo può ripristinare l'aggressività di taglio, ma interrompe la produzione di quarzite e richiede movimentazioni e tempo aggiuntivi.
Per gli stabilimenti che lavorano prevalentemente quarzite, alternare regolarmente materiali al solo scopo di ravvivare il disco può diventare un vincolo produttivo significativo.
L'aggressività di taglio conta più della sola rigidità dell'anima in acciaio
Per quarziti particolarmente impegnative, l'esperienza di Diamond Service indica che la formulazione del settore diamantato è spesso più determinante della sola rigidità dell'anima in acciaio.
Un settore che non riesce a penetrare liberamente nel materiale può aumentare le forze di taglio, favorire deviazioni laterali e contribuire alla scheggiatura dei bordi. Una formulazione adeguata bilancia penetrazione, stabilità di taglio, qualità superficiale e resistenza all'usura.
Non si deve perseguire la massima durata del settore a scapito della capacità di taglio. In alcuni casi è necessario accettare un'usura maggiore per mantenere una lavorazione precisa, produttiva e costante.
Tecnologia a diamante posizionato per quarziti impegnative
Diamond Service ha sviluppato dischi diamantati con tecnologia a diamante posizionato per affrontare la perdita di aggressività di taglio comunemente riscontrata sulla quarzite dura.
Mentre le formulazioni convenzionali presentano generalmente una distribuzione meno controllata dei cristalli di diamante, la tecnologia a diamante posizionato utilizza un posizionamento controllato dei cristalli all'interno del settore per ottimizzare l'azione di taglio.
L'obiettivo è mantenere aggressività e penetrazione più costanti, riducendo la tendenza del settore a chiudersi. Nelle applicazioni industriali, questi dischi consentono normalmente il taglio continuo della quarzite senza dover alternare altri materiali al solo scopo di ravvivare il settore.
I vantaggi ricercati comprendono avanzamento più regolare, meno interruzioni per ravvivatura, maggiore precisione di taglio e produzione più costante. I risultati dipendono dalla quarzite specifica, dalla macchina e dalle condizioni di taglio; non si tratta di una garanzia per ogni applicazione.
Riferimento operativo consigliato: 40–45 m/s
Per il taglio della quarzite, Diamond Service utilizza un intervallo indicativo di velocità periferica di 40–45 m/s. La velocità del mandrino richiesta dipende dal diametro del disco.
| Diametro del disco | 40 m/s | 45 m/s |
|---|---|---|
| Ø350 mm | 2,183 giri/min | 2,456 giri/min |
| Ø400 mm | 1,910 giri/min | 2,149 giri/min |
| Ø450 mm | 1,698 giri/min | 1,910 giri/min |
| Ø500 mm | 1,528 giri/min | 1,719 giri/min |
| Ø600 mm | 1,273 giri/min | 1,432 giri/min |
I valori sono calcoli arrotondati. Devono sempre essere rispettati la velocità massima operativa indicata sul disco e i limiti del costruttore della macchina. Aumentare i giri/min non migliora automaticamente le prestazioni di taglio.
Più passate offrono spesso una strategia di taglio migliore
Per quarziti particolarmente dure, un intervallo indicativo di avanzamento è 1–2 m/min, da adattare a materiale, diametro del disco, formulazione del settore e profondità di taglio.
Il taglio in più passate meno profonde è generalmente preferibile al taglio dell'intero spessore in una sola passata. Può ridurre i carichi di taglio, migliorare la regolarità dell'avanzamento, limitare la deviazione e aiutare a controllare la scheggiatura dei bordi.
Più passate non significano necessariamente minore produttività complessiva: un processo stabile può consentire avanzamenti effettivi migliori e meno pezzi scartati o rilavorati.
Fornire acqua sufficiente e ben distribuita
Un'acqua di raffreddamento abbondante e correttamente distribuita è essenziale nel taglio della quarzite dura. Aiuta a raffreddare il settore diamantato e l'anima in acciaio, rimuovere i detriti di taglio e mantenere condizioni operative stabili.
Un'acqua insufficiente può ridurre le prestazioni del disco e accelerare l'usura. Non esiste un valore universale di portata adatto a ogni diametro del disco, macchina e configurazione di taglio.
Problemi comuni nel taglio della quarzite e controlli da eseguire
| Problema | Possibili cause | Cosa controllare |
|---|---|---|
| Il disco non avanza | Settore chiuso o insufficientemente aggressivo; formulazione inadatta; parametri errati | Velocità periferica, avanzamento e profondità di passata; valutare la formulazione del settore e la ravvivatura, se appropriata |
| Il disco taglia deviato | Il settore non penetra liberamente; profondità eccessiva; instabilità dell'anima o della macchina | Prima la capacità di taglio del settore, poi profondità di passata, flange, montaggio e stato della macchina |
| Scheggiatura dei bordi | Settore inadatto, avanzamento o profondità eccessivi, vene e microfratture della pietra | Ridurre il carico di taglio e valutare idoneità del settore e caratteristiche della pietra |
| Chiusura del settore | Perdita di aggressività ed esposizione insufficiente del diamante | Ravvivare quando necessario; valutare la tecnologia a diamante posizionato per ridurre le ravvivature ripetute |
| Usura rapida del settore | Formulazione e parametri operativi non adatti alla pietra | Bilanciare resistenza all'usura e aggressività senza sacrificare la capacità di taglio |
| Vibrazioni eccessive | Montaggio errato, instabilità della macchina o carico di taglio eccessivo | Interrompere il taglio e controllare flange, mandrino, disco e macchina prima di ripartire |
| Surriscaldamento | Acqua insufficiente o mal distribuita; carico eccessivo | Controllare erogazione del raffreddamento, avanzamento e profondità di taglio |
I problemi devono essere diagnosticati come interazioni tra disco, macchina, materiale e condizioni operative. In caso di vibrazioni insolite, danni visibili o deformazioni, interrompere l'operazione e controllare l'attrezzatura.
Perché la durata del disco in metri lineari non basta
Le quarziti sono talmente diverse che un unico valore rappresentativo di durata del disco in metri lineari sarebbe fuorviante. Una valutazione corretta deve considerare avanzamento di taglio, rettilineità, qualità dei bordi, frequenza di ravvivatura, durata dei settori e costo totale di produzione.
| Indicatore | Obiettivo della valutazione |
|---|---|
| Capacità di avanzamento | Avanzamento regolare e produttivo |
| Precisione di taglio | Deviazione minima |
| Qualità dei bordi | Scheggiatura limitata |
| Continuità produttiva | Minore necessità di ravvivatura |
| Durata del settore | Usura equilibrata e accettabile |
| Costo totale | Miglior equilibrio tra costo di produzione e degli utensili |
Un disco che dura più a lungo ma taglia lentamente, richiede ravvivature ripetute o produce bordi difettosi può essere meno economico di un disco con durata inferiore ma produzione più regolare e di qualità superiore.
Un taglio efficace della quarzite richiede un'aggressività mantenuta nel tempo
Non esiste un unico disco diamantato adatto a ogni quarzite. Formulazione del settore, velocità periferica, avanzamento, profondità di passata ed erogazione dell'acqua devono essere adattati al materiale e alla macchina specifici.
Per le quarziti impegnative, uno dei problemi centrali è la chiusura del settore. La tecnologia a diamante posizionato Diamond Service affronta questa difficoltà aiutando a mantenere l'aggressività di taglio e riducendo normalmente la necessità di interrompere la produzione per ravvivare il settore su un altro materiale.
Le indicazioni tecniche si basano sull'esperienza applicativa di Diamond Service. Le prestazioni effettive variano con tipo di quarzite, disco, macchina e condizioni operative.